 Автор:
Выбираете сварочный аппарат и хотите избежать ошибок, которые могут повлиять на качество работы? Обратите внимание на основные параметры, такие как сила тока, тип сварочного процесса и электродный материал. Эти показатели помогут определить подходящую модель для ваших задач и условий эксплуатации.
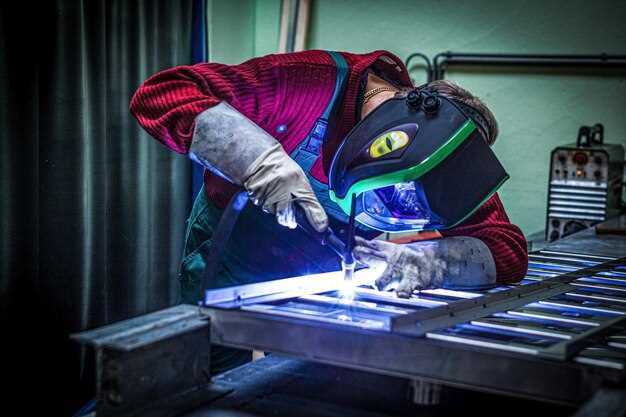
Видео-руководство предлагает пошагово разобраться в настройках и технике сварки, что снижает риск ошибок и ускоряет освоение навыков. В нем я показываю, как правильно подготовить оборудование, установить параметры и выполнить первые швы, чтобы добиться максимальной прочности и аккуратности.
Практическая часть ориентирована на новичков и опытных мастеров. Я рассказываю о выборе кабелей, защиты глаз и безопасности в работе. В результате вы получите не только теоретические знания, но и убедитесь в правильности действий на практике, что особенно важно при самостоятельной работе с сварочным аппаратом.
Ключевые параметры и типы сварочного аппарата: что учитывать перед покупкой
Перед выбором сварочного аппарата определите основные параметры, которые подходят под ваши задачи. Обратите внимание на мощность устройства: для бытовых нужд достаточно 130–180 А, а для профессиональных проектов потребуется оборудование с силой тока 200 А и выше.
Тип сварочного аппарата существенно влияет на удобство и качество работы. Рассмотрите следующие варианты:
| Тип | Особенности |
|---|---|
| Инверторный | Компактность, высокая энергетическая эффективность, возможность работы в сети с низким напряжением, широкий диапазон настроек тока. |
| Трансформаторный | Долговечность, стабильность тока, подходит для массовых и профессиональных работ, однако тяжелее и занимает больше места. |
| Дуговой (старого типа) | Меньшая цена, универсальность, подходит для некоторых видов ремонтных и монтажных работ, но требует навыков и больше тепловых затрат. |
Обратите внимание на диапазон регулировки силы тока: чем шире диапазон, тем больше возможностей для точной настройки под разные материалы и толщины. Плюс, обратите внимание на наличие функций защиты – автоматического отключения при перегреве, коротком замыкании или перенапряжении.
Дополнительные параметры, которые стоит учесть:
- Наличие режима работы без остановки – для больших объемов работ.
- Особенности подключения и совместимость с электросетью – например, 220 В или 380 В.
- Вес и габариты – для переноски и оптимизации рабочего пространства.
- Дополнительные функции, такие как режимы MMA, TIG, MIG/MAG в комбинированных моделях – увеличивают спектр применений.
Подбирая сварочный аппарат, исходите из конкретных задач и условий эксплуатации, чтобы обеспечить эффективность и комфорт работы. Используйте эти параметры как ориентир для сравнения моделей и принятия решения в рамках бюджета.
Различия между MIG, MMA и TIG аппаратами: какие задачи решают каждая технология
Выбирая сварочный аппарат, определите тип соединения, которое планируете выполнять. MIG-аппараты отлично подходят для быстрого изготовления сварных швов на тонких и средних металлах. Они используются в сборочных линиях, строительстве и ремонте, где скорость важнее точности.
Для работы с более толстыми металлами или структурных конструкций лучше выбрать MMA-аппарат. Такие аппараты надежны, универсальны и позволяют работать с любыми типами электродов. Они подходят для строительных и ремонтных работ, особенно в полевых условиях, где важна мобильность и простота использования.
TIG-аппараты обеспечивают высокую точность и аккуратность швов за счет тонкого контроля за процессом. Их применяют при изготовлении корпусных деталей, художественной металлургии или узкоспециализированных конструкций, где критична эстетика и качество соединения.
Если приоритет – скорость и массовое производство, выбирайте MIG-аппарат. Для сложных, ответственных или декоративных работ подбирайте TIG. MMA подойдет, когда важно универсальное решение и возможность работы в тяжелых условиях. Совмещение технологий в одном аппарате для экономии пространства и расширения возможностей также распространено, что позволяет адаптировать оборудование под разные задачи без лишних затрат.
Мощность и сила тока: как выбрать подходящий уровень для работы с разными материалами
Для работы с тонкими металлами, например, алюминием или мягкой сталью, выбирайте сварочные аппараты с силой тока от 20 до 80 ампер. Такой диапазон обеспечивает контроль без чрезмерного нагрева и риск повреждения материала.
При сварке толстых металлов, таких как толстостенная сталь или медь, мощность должна находиться в диапазоне 120-200 ампер. Тут важна стабильность тока, чтобы обеспечить глубокий проплав и прочное соединение без риска деформации.
Для различных видов сварочных работ подбирайте аппарат с возможностью регулировки силы тока. Например, при ремонте и сборке мелких деталей, достаточно регулировки в пределах 30-60 ампер. Для крупной сварки увеличьте мощность до нужных значений и следите за уровнем нагрева.
Обратите внимание на рекомендуемые параметры для конкретных электродов – они обычно указаны в технической документации. Чем толще электрод, тем выше должна быть сила тока.
Выбор мощности также зависит от типа материала. Для алюминия или других легких металлов лучше выбрать аппараты с меньшим диапазоном, чтобы не обжечь поверхность. Для черных металлов мощность варьируется шире, что дает больше возможностей для разных условий работы.
Не забудьте учитывать длину кабеля и необходимую стабильность тока. Более длинные соединения требуют аппаратов с большей мощностью для поддержания постоянного уровня тока без просадок.
Энергопотребление и габариты: на что обратить внимание для работы в мастерской или на выезде
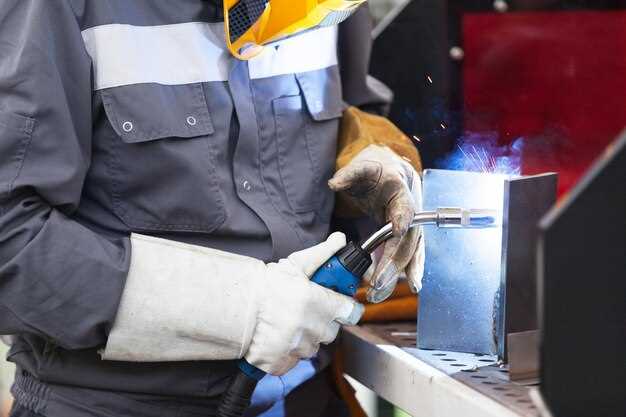
Выбирайте сварочный аппарат с мощностью не выше 3 кВт, если планируете работать в ограниченном пространстве или ограничены электросетью. Такие модели редко требуют отдельной линии электропитания и легко подключаются к обычной розетке.
Обращайте внимание на размеры и вес устройства: при работе в мастерской важно обеспечить удобство перемещения, тогда как для выездных задач предпочтительнее легкие и компактные модели, не превышающие 15 кг.
Компактные аппараты с габаритами до 40 см в длину позволяют легко транспортировать их в багажнике или переносить на руках. Это ускоряет подготовку к работе и снижает усталость при длительных переключениях между объектами.
Используйте модели с интегрированными ручками или легкими аксессуарами для переноски – такой подход поможет снизить нагрузку и повысит мобильность при работе вне мастерской.
Обратите внимание на наличие встроенных систем охлаждения, особенно в условиях ограниченного пространства. Они позволяют длительно использовать аппарат без риска перегрева, что важно при режиме интенсивных работ, например, во время выездных проектов.
Рассматривайте сварочные источники с возможностью подключения к нескольким типам электросетей – это даст гибкость, особенно при работе в местах с нестандартным напряжением (например, 220 В или volt 380).
При продаже убедитесь, что у аппарата есть возможность подключения к генератору с мощностью, превышающей на 20-30% номинальные значения, чтобы избежать перебоев при отсутствии стабильного электроснабжения.
Интуитивный интерфейс и настройки: как правильно настроить аппарат для конкретных задач
Начинайте с выбора режима сварки, соответствующего материалам и толщине. Например, для тонкой металлической проволоки используйте режим MIG, а для толстых заготовок – MMA или TIG. Перед началом работы настройте силу тока по таблице, соответствующей весу и толщине металла. Для точной регулировки выберите удобный диапазон и установите плавное изменение параметров.
Обратите внимание на скорость подачи проволоки – она должна совпадать с выбранным режимом, чтобы обеспечить стабильный шов. Используйте автоматические настройки, если аппарат предусматривает – они быстро подберут оптимальные параметры. В противном случае, фиксируйте параметры поэтапно и проверяйте качество сварного шва на пробных участках.
Не игнорируйте настройки мощности и газа. Для алюминия потребуется более тонкий поток газа и повышенная скорость подачи, а для стали – наоборот. Регулярно проверяйте состояние сопла и катушки, чтобы избежать ухудшения качества сварки. Комбинируйте автоматические режимы и ручные настройки для обработки различных элементов и добиться ровных швов без перерасхода материала.
Пользуйтесь возможностью сохранять индивидуальные профили настроек для разных задач. Это избавит от необходимости повторно настраивать аппарат каждую смену проекта и ускорит работу. По мере набора опыта, оптимизируйте параметры на основе конкретных условий, чтобы сварка стала стабильнее и качественнее. Постоянный контроль и корректировка настроек делают работу с аппаратом более точной и комфортной.
Обзор популярных моделей: сравнение характеристик и стоимости
Рекомендуем обратить внимание на модели MMA Champion 200 и inverter Pro 180 для различных задач. Catalyst 200 предлагает мощность до 200 А, что подходит для тяжелых сварочных работ, при этом стоимость около 15 000 рублей делает его доступным выбором для мастерских и профессионалов, работающих на выезде.
Inverter Pro 180 отличается более компактным корпусом, приемлемым весом и высоким КПД. Его характеристики позволяют удобно использовать его для домашнего ремонта и сборных конструкций. Цена составляет примерно 10 000 рублей, а средний срок службы – около 5 лет при правильном уходе.
Что касается портативности, модель Compact Weld 150 обладает максимальным весом не более 4 кг и простотой транспортировки. Это отличный вариант для срочных выездных работ или небольших домашних задач. Стоимость около 8 000 рублей делает его особенно привлекательным для тех, кто ищет баланс между ценой и функциональностью.
При выборе модели учитывайте интенсивность использования и условия работы. Для регулярных, непрерывных задач выбирайте более мощные аппараты с высоким запасом по току и длительным ресурсом, а для редких или легких работ подойдет компактный и дешевый вариант. Подробное сравнение технических характеристик и цен поможет определить оптимальный вариант именно для вас.
Практические советы по использованию сварочного аппарата: советы и ошибки новичков
Перед началом работы тщательно очищайте металл от ржавчины и грязи, чтобы обеспечить качественное соединение. Используйте правильно подобранный зажим и держите электрод в постоянном контакте с заготовкой, избегая проскакиваний и разрывов цепи, которые могут привести к дефектам шва.
Во время сварки контролируйте длину дуги. Слишком короткая дуга может вызвать нестабильный дрот и дефекты сварного шва, а слишком длинная – снизить качество соединения и увеличить расход электродов. Постоянство и правильная длина дуги делают шов аккуратным и прочным.
Следите за скоростью подачи проволоки или электродов. Перегрузка может привести к пористости и порывам, а недостаточная – к неравномерному расплавлению и слабому соединению. Регулируйте подачу так, чтобы получать ровный слой наплавленного материала.
Не пренебрегайте защитой глаз и дыхательных путей. Защитные очки и маска предотвратят попадание искр и металлолома в глаза, а ветер и вентиляция снизят вредное воздействие паров и дыма. Даже если на первый взгляд сварка кажется безопасной, безопасность должна оставаться приоритетом.
Обращайте внимание на температуру и режимы работы аппарата. Перегрев оборудования или неправильная настройка могут привести к его поломке или ухудшению качества сварки. Перед началом работы изучите руководство и проверьте настройки, исходя из типа материала и толщины заготовки.
Ошибки новичков часто связаны с неправильным держанием электрододержателя или неправильным положением тела. Не старайтесь идти на компромиссы с техникой – стойте прямо, держите инструмент стабильно и перемещайтесь плавно, чтобы добиться равномерного шва.
Не начинайте сварку на грубых настройках сразу. Проведите несколько тестовых прогонов на куске материала, подобном основному, чтобы точно настроить аппарат и избежать порчи деталей.
Подготовка материала и его закрепление перед сваркой
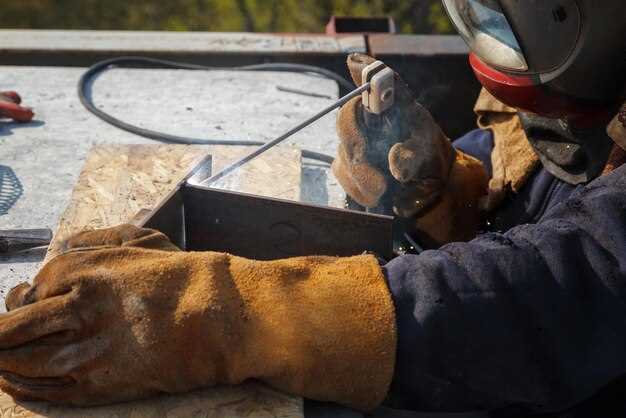
Очистите поверхность от ржавчины, масла и грязи, чтобы обеспечить равномерный сварочный шов. Используйте металлическую щетку или специальную проволочную щетку для удаления окалин и загрязнений на месте соединения.
Обеспечьте точные размеры и форму заготовки, проверяя их с помощью измерительных инструментов. При необходимости выполните маркировку линий сварки для аккуратности и точности выполнения работы.
Закрепите детали с помощью зажимов, скоб или приспособлений, чтобы исключить их смещение во время сварки. Не допускайте ослабления или смещения элементов, так как это снизит качество соединения.
При необходимости выполните предварительное соединение, например, при помощи электрододержателя или прихваток. Это поможет удержать детали в правильном положении и снизить риск расхождения шва.
Используйте вспомогательные приспособления для фиксации, если сваривание проходит в неудобных или труднодоступных местах. Это особенно важно при длинных или сложных швах.
Контролируйте равномерность зажима деталей и их плоскостность, чтобы обеспечить однородность сварочного шва и предотвратить деформацию заготовки во время нагрева.
Правильный выбор и настройка сварочной проволоки и электродов
Выбирайте проволоку и электроды, исходя из типа материала, толщины и вида сварки. Для стальных конструкций подойдёт проволока с содержанием углерода не выше 0,12%, а для нержавеющих – проволока из нержавеющей стали. Используйте проволоку с подходящим диаметром: 0,8 мм для тонких листов и 1,2 мм или 1,6 мм для толстых элементов.
Настройте параметры подачи проволоки согласно рекомендациям производителя, учитывайте диаметр и тип проволоки, а также режим сварки. Чем толще металл, тем выше должна быть скорость подачи и сила тока. Обратите внимание на натяжение газового или механического подачи, чтобы избежать зажимов и прерываний подачи материала.
При использовании электродов выбирайте модель, которая соответствует типу работы: рутиловые подходят для общего применения и дают стабильный шов, ферритовые – для специальных сталей, а целлюлозные – для более сложных условий. Перед началом работы убедитесь, что электрод соответствует выбранному режиму сварки по размеру и типу покрытия.
Проверьте и правильно отрегулируйте силу тока – обычно она указывается на упаковке электродов или в технической документации. Для тонких электродов используйте меньшие токи, чтобы не расплавить материал, а для толстых – увеличивайте силу, обеспечивая качественный проплавок и минимальный дефект шва.
Обеспечьте качественное заземление и чистоту поверхности деталей перед началом сварки, чтобы избежать дефектов и обеспечить стабильную работу оборудования. Регулярно проверяйте состояние проволоки и электродов, своевременно меняйте их, чтобы избежать снижения качества сварных швов и возникновения дополнительных проблем.
Техника сварки: правильная последовательность движений и угол подачи электрода
Начинайте сварочный шов с аккуратного зажима электрода под углом 70-80 градусов к поверхности детали. Это обеспечивает стабильный плавильный стык и равномерное распределение тепла. Перед первым касанием убедитесь, что дуга короткая – примерно 2-4 мм, чтобы избежать разбрызгивания и обеспечить контроль зоны плавления.
При движении по шву держите электрод под постоянным углом относительно поверхности, плавно и равномерно перемещая его вперед. Не торопитесь – плавность движения помогает избежать заусенцев и пор. Обычно рекомендуемый шаг движения – около 10-20 мм в секунду, в зависимости от толщины металла и типа электрода.
Постоянно следите за положением дуги: она должна оставаться на краю расплавленного металла, поддерживая равномерное втягивание электрода. Не позволяйте дуге слишком отклоняться или смещаться в сторону от шва – это вызовет неровности и снижение качества сварного шва.
Плавный наклон электрода и правильная последовательность движений позволяют обеспечить равномерный расплав и плотное соединение деталей. В начальной фазе проверьте, чтобы дуга не мигала и не зажималась – это свидетельство правильной настройки сварочного аппарата и опыта работы с электродом.
- Держите электрод максимально стабильно, избегая резких движений и рывков.
- Обеспечьте равномерное подведение металла без сильных погружений и переотпусканий.
- Если заметили начало проплавления – придерживайтесь тех же движений и угла, чтобы шов получился ровным и прочным.
Обработка шва: как видоизменять параметры для улучшения качества сварочного шва
Регулируйте силу тока для достижения оптимальной глубины проплавления без чрезмерного расплавления металла. Для тонких материалов уменьшите ток, чтобы избежать деформации и трещин, а для толстых – увеличьте, чтобы обеспечить прочное соединение.
Настраивайте скорость подачи проволоки так, чтобы она соответствовала выбранному току и типу сварки. Повышение скорости снизит тепловую нагрузку и уменьшит дефекты, а снижение – улучшит проплавление и сцепление слоёв.
Расположение и угол подачи сварочного аппарата влияют на форму шва. Удерживайте электрод под углом 70-80 градусов к поверхности и следите за равномерностью движения, чтобы шов был однородным и без пропусков.
Настройка дуги и инертных газов, например, в ТIG или MIG сварке, помогает стабилизировать процесс. На практике экспериментируйте с напряжением и скоростью подачи газа, чтобы устранить пористость и повысить однородность шва.
| Параметр | Рекомендуемые значения | Влияние на качество шва |
|---|---|---|
| Ток | для тонких металлов 50-100 А, для толстых – 150-250 А | глубина проплавления, риск деформации |
| Скорость подачи проволоки | 10-20 см/мин | равномерность шва, минимизация пористости |
| Угол подачи электродов | 70-80 градусов | формирование правильной формы шва, устранение пропусков |
| Напряжение дуги | зависит от типа сварки и толщины | стабилизация дуги, предотвращение коротких замыканий |
| Газовая смесь (в MIG/TIG) | Аргон, CO2 или их смеси в зависимости от материала | защита шва, снижение пористости и дефектов |
Меры безопасности при работе: использование защитных средств и правильное проветривание
Обязательно надевайте защитные очки или маску с автоматическим затемнением, чтобы защитить глаза от яркого света и ультрафиолетовых излучений во время сварки.
Используйте плотную рукавицы и одежду из огнеупорных материалов, чтобы предотвратить ожоги и контакт с искрами и горячими частицами.
При работе в закрытых помещениях установите мощную вентиляцию или используйте вытяжные системы, чтобы снизить концентрацию дыма и паров сварочных процессов.
Обеспечьте правильное расположение вентиляционных отверстий и регулярно очищайте их от накопившихся загрязнений, чтобы воздухообмен оставался эффективным.
Рекомендуется работать со свежим воздухом и избегать длительного нахождения в зоне с застоявшимися газами или дымом.
Перед началом выполнения сварочных работ проверьте исправность вентиляционных систем и отсутствия зажжённых пожарных препятствий в рабочей зоне.
Также имейте под рукой огнетушитель, подходящий для борьбы с возгораниями, вызванными искрами или горячими металлами.